

Как выбрать аппарат для стыковой сварки ПНД под диаметр и объём работ
Стыковой аппарат подбирают не только по максимальному диаметру трубы. Важно, чтобы он закрывал рабочий диапазон, позволял надёжно зафиксировать трубы и соответствовал темпу работ. Для редких соединений на выезде и серийной сварки в потоке могут потребоваться разные комплектации.
Мы начинаем подбор с наружного диаметра трубы и состава работ, а затем проверяем вкладыши, усилие зажима, питание, перемещение аппарата и необходимость протоколирования. SDR тоже нужно учитывать, но он не заменяет проверку диапазона диаметров и технологической карты.
Наружный диаметр и SDR отвечают на разные вопросы
Диаметр определяет размер трубы и подходящих зажимных вкладышей. SDR показывает отношение наружного диаметра к толщине стенки: при одинаковом наружном диаметре труба с меньшим SDR имеет более толстую стенку. Это влияет на площадь торца, которую нужно свести, и на режим сварки.
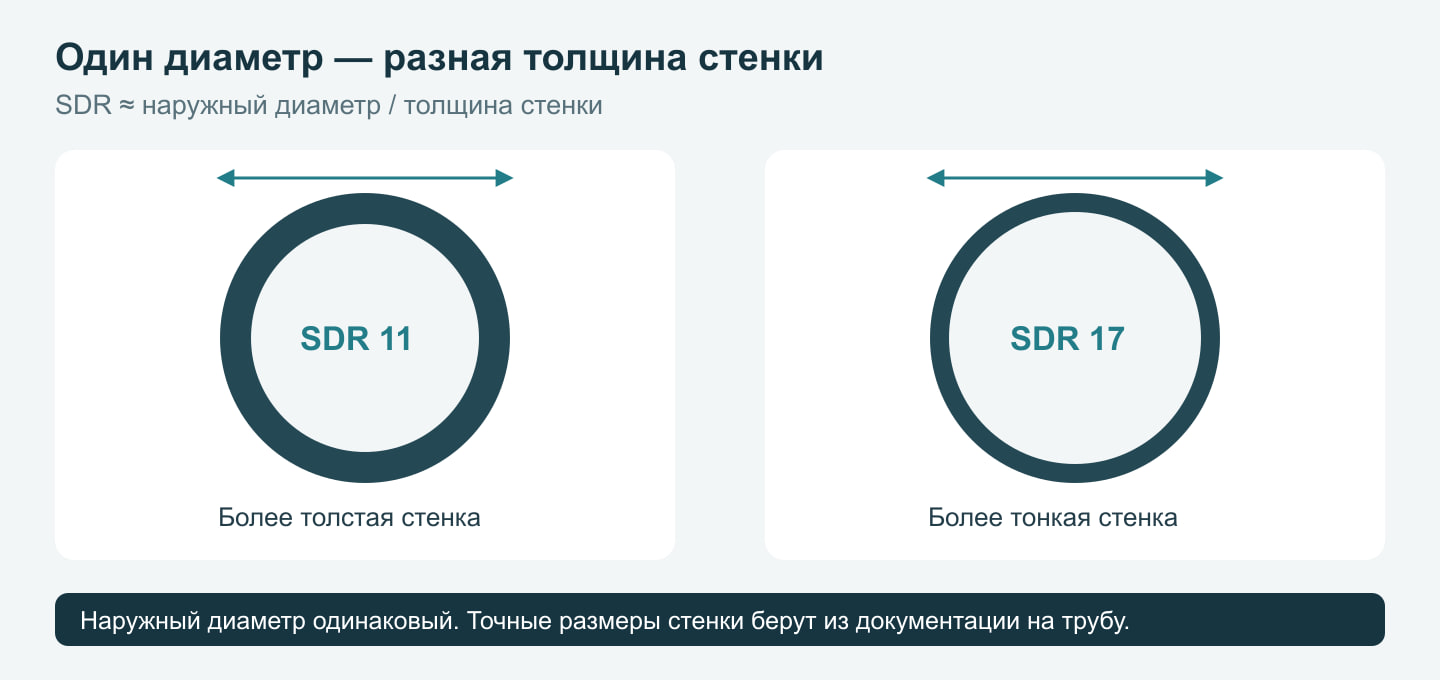
Для фиксации трубы нужны вкладыши под её наружный диаметр. Затем отдельно проверяют, подходит ли аппарат по диапазону сварки и можно ли получить нужный режим для конкретного материала, толщины стенки и технологии.
Что проверить до выбора аппарата
| Параметр | Что уточнить | Почему это важно |
|---|---|---|
| Диапазон диаметров | Минимальный и максимальный наружный диаметр на объекте | Аппарат должен работать с нужными размерами, а вкладыши — подходить к трубам |
| Материал и стенка | Маркировку трубы, материал, толщину стенки или SDR | Технологическая карта и режим сварки зависят от трубы и применяемой процедуры |
| Объём работ | Число соединений за смену, частоту переналадки, количество операторов | Влияет на удобство управления и полезность автоматизации |
| Рабочая площадка | Доступ, транспортировку, подключение питания и место для узлов аппарата | Тяжёлое оборудование должно быть удобно доставить и установить |
| Контроль процесса | Нужна ли запись параметров и идентификация каждого стыка | Для повторяющихся работ может быть важна прослеживаемость соединений |
WP315A и WP315Q: общая размерность, разная организация цикла
WP315A рассчитан на трубы диаметром 90–315 мм и имеет гидравлический привод. Оператор управляет переходами между этапами сварочного цикла; блок протоколирования можно подобрать отдельно.
WP315Q охватывает тот же диапазон 90–315 мм, но выполняет сварочный цикл в автоматическом режиме и комплектуется блоком протоколирования. Такой формат удобен, когда соединений много и важно сохранять данные по ходу работ.
Оба аппарата требуют подготовленной площадки, подходящих вкладышей и соблюдения заданной процедуры. Автоматизация помогает выдерживать последовательность операций, но не исправляет загрязнённые торцы, перекос труб или неверные исходные параметры.
Выбор по рабочему сценарию
- Для разовых и разнородных задач сравните стоимость ручного управления с трудозатратами на настройку и контроль каждого цикла.
- Для серийной сварки оцените, сколько времени экономит автоматический цикл и как будут храниться протоколы.
- Для выездной работы заранее проверьте перевозку рамы, размещение гидростанции и подключение питания.
- Для труб разного диаметра составьте перечень нужных вкладышей и проверьте, что они входят в комплект или доступны отдельно.
Перед заказом подготовьте список наружных диаметров, материалов и SDR, ожидаемое число стыков и требования к протоколу. Так будет проще сравнить комплектацию аппарата с реальной работой, а не только с максимальным диаметром в характеристиках.


Часы работы: Пн.-Пт. с 9:00 до 17:00.
Приём заказов онлайн, круглосуточно!


